每一瓶乾淨、可稽核的膠囊產品、每一支劑量穩定的液態滋補飲、每一張精準對齊的三面貼標——背後都是一條經過精密工程設計的包裝產線。對於在全球競爭最激烈的消費保健市場營運的香港保健品品牌而言,包裝不再是 OEM 流程的最後一步,而是合規、成本、產能與品牌觀感四項要素同時匯聚的營運瓶頸。
本份深度指南徹底拆解 2026 年現代自動化保健品包裝產線的運作原理:固體劑型計數的物理機制、液體充填的計量學、多面板貼標的伺服電子、鋁箔封口的驗證邏輯,以及將「審計就緒」設施與作坊式作業區分開來的內嵌 QC 管控點。文末整理香港產線的產能規劃現實、各出口市場的法規期待、延伸 FAQ,以及 ACC+ 在保健品 OEM 領域中的定位。
我們在 ACC+ 接觸到的多數保健品創辦人,會花上數月打磨配方、原料來源與外盒設計。然而在實際生產現場,決定一次上市成敗的關鍵變數往往不是配方,而是包裝產線。一款高品質的粉劑可能因為鋁箔封口貼合不良、水氣滲入而在驗收測試失敗;一款高單價的膠原蛋白滋補飲可能因為計量活塞於整班次內漂移 1.4% 而被迫召回;一支雙語 SKU 也可能因為瓶頸貼標偏移 1.2 mm、遮住一個法規圖標而被卡港。
這也是為什麼成熟的品牌主在討論 MOQ 與單價之前,會先審視 OEM 夥伴的包裝產線拓樸。值得提出的問題都是技術性的:計數機是什麼型式?充填機在不同黏度區間的精度為何?SKU 切換之間如何清場?檢重秤與金屬探測的相對位置?QC 放行的批次主記錄長什麼樣子?
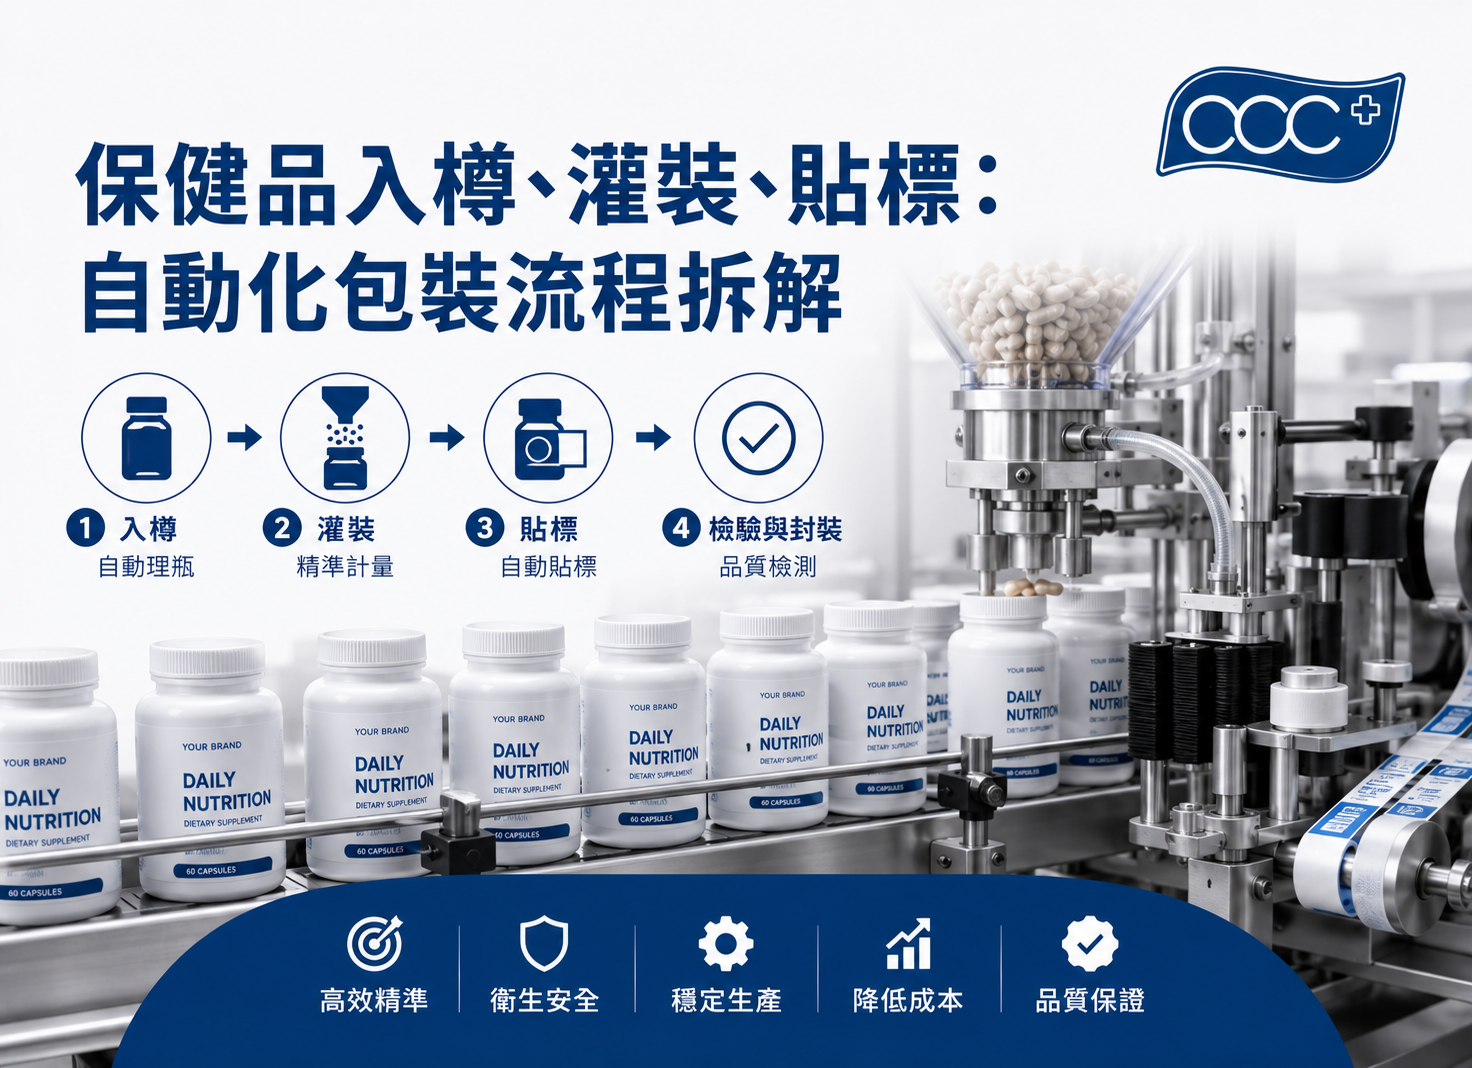
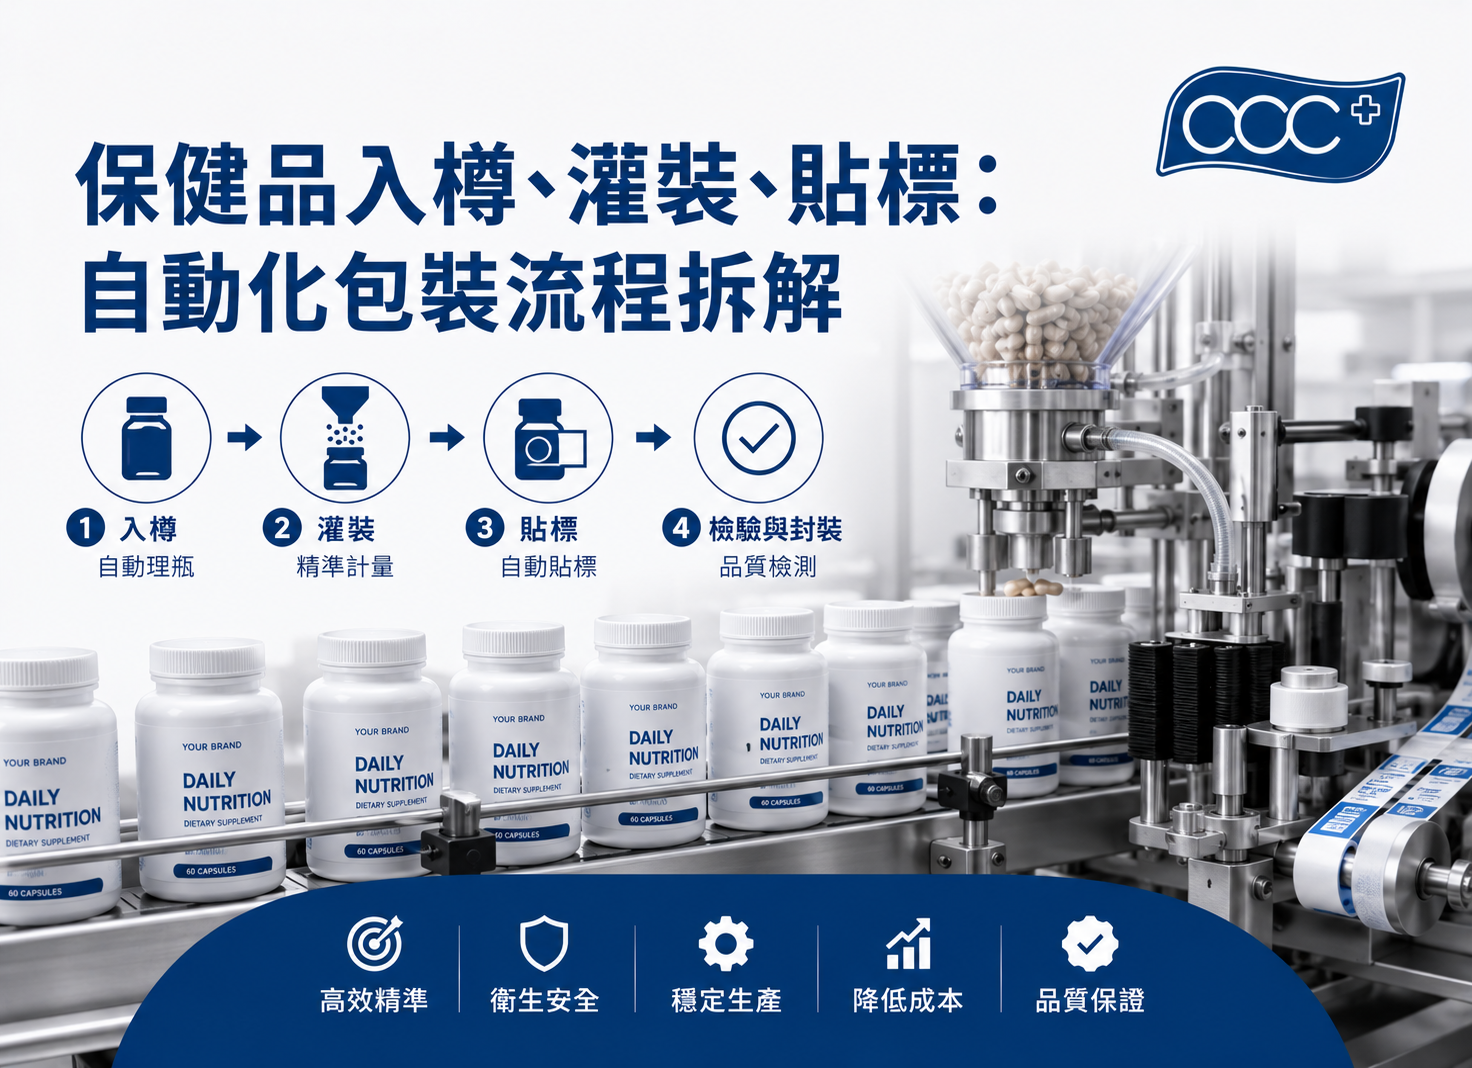
固體劑型入瓶涵蓋膠囊、錠劑、軟膠囊、軟糖、迷你錠與咀嚼錠。雖然每一種劑型都有自身的機械特性,但底層產線架構遵循共同模式:空瓶定向、計數或秤重、置入乾燥劑或棉花、旋蓋、鋁箔封口、貼標、打碼、檢測、裝箱。
香港保健品工廠固體劑型包裝的主力設備是電子分道計數機。產品在振動下進入平行通道——桌上型至工業型機種常見 8、12、16 或 24 道——通過紅外或光電感測器陣列。每一次遮斷被計入並指派給下方同步移動的對應瓶體。對於落在驗證尺寸與形狀範圍內的單位,精度穩定維持在每瓶 ±1 顆。
計數機選型的關鍵考量包括每瓶劑量範圍(30 顆裝與 240 顆裝的人體工學截然不同)、膠囊表面光澤度(霧面明膠殼與光面 HPMC 殼行為差異顯著)、以及軟糖黏性(高果膠軟糖需要矽膠塗佈通道防止結團)。一台規格正確的計數機可以在約 30 分鐘內完成相似幾何形狀 SKU 之間的快速換型。
並非所有保健品都能被計數。膠原蛋白胜肽罐、蛋白粉、纖維粉、電解質小袋與不規則咀嚼錠採用淨重或容積位移充填。淨重型充填機透過秤重感測器回饋達到目標公克值,依物料流動性不同典型公差為 ±1% 至 ±2%。容積式螺桿較快,但依賴穩定的鬆裝密度——因此預定使用螺桿充填的粉劑配方必須先通過密度與流動性驗證才能放大量產。
維生素 C、益生菌、Omega-3 軟膠囊與許多植物萃取物具有吸濕性或對氧化敏感。在線式乾燥劑投入機在旋蓋前將矽膠或分子篩罐投入每一支瓶中,棉花投入機則填入聚酯或人造絲卷以固定固體單位避免運輸晃動。兩個工位都與瓶身輸送器互鎖——若輸送器暫停,投入機同步暫停,徹底排除「一瓶兩劑、下一瓶零劑」這類典型失效模式。
旋蓋扭力是品質屬性,並非外觀偏好。扭力不足會讓氧氣與濕氣滲入;扭力過大會破壞瓶口螺紋或讓蓋內襯片開裂。現代產線採用具閉迴路扭力回饋的伺服旋蓋機,標準 38 mm CT 蓋目標扭力區間約 15–25 in-lb。其下游的鋁箔封口機透過電磁場將鋁箔複合內襯熔接於瓶口邊緣,形成防偽且氣密的封口。封口完整性由留樣的回扭測試與爆裂測試驗證。
液體保健品充填與固體劑型入瓶是根本不同的工程學科。固體產線關心數量與重量;液體產線關心黏度、起泡、計量重現性、潔淨室微粒與微生物管控。60 ml 膠原蛋白 shot、250 ml 漢方滋補液與 2 ml 安瓿,分別需要不同的充填機架構。
敏感性液體保健品——尤其是不含防腐系統或含益生菌活性者——應於 ISO 7(10,000 級)或 ISO 8 條件下充填,充填針上方配置 HEPA 過濾層流。持續微粒監測與定期落菌片驗證環境於整個批次內維持在驗證範圍內。操作人員依規定更衣程序進入潔淨室,潔淨室相對於鄰接走廊維持正壓。
SKU 切換時,液體產線執行就地清潔(CIP)週期:鹼洗、清水沖洗、酸洗、最終沖洗、熱水或蒸汽消毒。對於無菌或低生物負荷產品,緊接執行就地滅菌(SIP)——以驗證溫度與停留時間下的飽和蒸汽進行。CIP / SIP 週期按批次記錄,於初始驗證與定期再驗證時以核黃素覆蓋測試驗證。這是液體產線單一最昂貴的重複性作業,因此充填通常以產品族群戰役式排班,而非任意輪換 SKU。
液體保健品瓶採用三大封口策略之一:鋁箔封口加旋蓋(shots 與滋補液主流選擇,兼具防偽與氧氣、光線阻隔);扎口密封安瓿(單劑精度與絕對封口完整性);具防偽帶的 PET 旋蓋(價值型產品)。封口選擇向上影響瓶身設計、向下影響保存期限驗證。
2026 年保健品產線上的貼標作業,已更接近機器人學而非傳統意義上的包裝。一台高端三面貼標機運用伺服馬達、光學標記點對位與即時視覺回饋,於單次通過時完成正面、背面、瓶頸或頂部貼標,公差控制在約 ±0.5 mm。這種精度不僅關乎美感,更牽涉法規合規:一張偏移的瓶頸貼標可能遮蓋強制性雙語警語、致敏原聲明或條碼。
單面貼標機處理簡單圓柱瓶;雙面(正背包覆)是價值型保健品的主力;三面則加上瓶頸或頂部貼標,是高端 SKU、雙語強制文字以及任何需在防偽面上顯示批號、有效期、序列化資訊的產品的標準配置。四面與收縮膜貼標機則服務多語言出口 SKU 與圓柱金屬罐等特殊類別。
每一支貼標完成的瓶體通過視覺攝影機,驗證貼標存在、對位、條碼可讀(1D 與 2D)、人眼可讀日期與批號,以及對具追溯要求的出口市場而言越來越重要的序列化資料矩陣。不合格瓶由精準氣吹或推桿轉入剔除道,不依賴操作員判斷。剔除率對照批次公差紀錄,超過閾值時自動停線。
噴墨或雷射打碼機直接從批次主記錄取得批號與有效期資料。日期格式必須匹配目的地市場——香港、歐盟、英聯邦多數國家為 DD/MM/YYYY;美國為 MM/DD/YYYY;ISO 對齊的東盟市場與多數機構通路為 YYYY-MM-DD。對部分鄰近藥品類別且出口至美國、歐盟、韓國的保健品而言,序列化(含 GTIN、批號、有效期、序列號的 GS1 DataMatrix)為強制要求。
僅有設備並不能交付合規。產線架構必須內嵌不可妥協、能自動化處則自動化、並即時文件化的 QC 管控點。以下是 ACC+ 與其他通過 GMP 認證的香港設施執行的最低標準管控組合。
每批起始時,前 5 至 20 個成品被抽出對照主規格檢驗:計數或淨重、旋蓋扭力、鋁箔封口完整性、貼標位置、條碼掃描、批號與有效期打碼、外觀目檢。產線在 QC 簽核 FAI 紀錄前保持暫停。把計量漂移、貼標錯位或打碼設定錯誤抓在第 10 個單位、而非第 10,000 個,是現代保健品包裝中槓桿率最高的 QC 實務。
每一支瓶體通過高速檢重秤,依驗證公差帶驗證淨重。公差外單位不需操作員判斷直接剔除。檢重秤紀錄每一支單位的毛重、皮重、淨重,提供即時管制圖以在尚未產生不合格事件前捕捉趨勢漂移。
金屬探測機每日以鐵磁、非鐵磁與不鏽鋼三種驗證感度的試片校準。X 光系統將檢測範圍延伸至玻璃、緻密塑膠與骨片。對錠劑與膠囊產線而言,金屬探測防範來自壓片模具、膠囊填充銷與計數通道的磨損碎屑;對粉劑產線,X 光額外提供對原料處理階段引入異物的保護。
各批次按統計代表性抽取留樣,於溫濕度受控環境內保存至標示保存期限加適當餘量。穩定性計畫於 0、3、6、9、12、18、24 個月等既定時點抽取留樣並對照放行規格重新檢驗,產生支撐印刷有效期的數據。留樣同時允許後市場客訴調查不必拆封消費者手上的產品單位。
SKU 切換時,清場程序文件化簽核:清空料斗、移除所有散落單位、真空或擦拭接觸表面、更換模具,並依情況以致敏原拭子方案驗證清潔狀態。清場紀錄為批次主記錄的一部分。香港保健品在法規層級需管控的致敏原包括牛奶、大豆、蛋、麩質、花生、樹堅果、魚、貝類與某些植物——必須透過物理隔離與驗證清潔雙重控制。
設備宣傳冊報的是銘牌速度——理想狀態下、零換型、零 QC 抽樣、零 SKU 複雜度的每分鐘瓶數。現實吞吐通常落在銘牌的 50% 至 70%,扣除換型、FAI 等待、QC 放行與操作員休息後得出。香港保健品 OEM 產線的合理規劃數字如下:
QC 放行增加的是日曆時間而非產線時間。微生物檢驗——總好氧菌數、酵母與黴菌、大腸桿菌、沙門氏菌、金黃色葡萄球菌——典型需要 5 至 7 天培養。重金屬套組增加 3 至 5 天。活性成分含量分析依方法複雜度再加 1 至 3 天。規劃得當的上市時程將這些天數納入計畫,而非到最後階段才匆忙應對。
包裝產線決策直接傳導至法規接受度。僅銷售香港本地的品牌合規面較窄;銷售至中國大陸、新加坡、海合會(GCC)、美國或歐盟的品牌,要求倍增。
ACC+ 在香港運營一座整合的 GMP 設施,於單一場區內結合配方、混合、充填、貼標、包裝、QC 與倉儲。包裝套件包括:膠囊、錠劑、軟糖適用的電子分道計數機;粉劑適用的重量型與容積式充填機;液體 shots 與滋補液適用的活塞、蠕動、淨重式充填機;具在線視覺驗證的伺服三面貼標機;具封口能量驗證的鋁箔封口機;以及涵蓋 FAI、檢重、金屬探測與留樣的完整文件化 QC 堆疊。
由於配方、充填、貼標與倉儲共用同一品質體系,標籤修訂、批次文件、變更管制與客訴調查都在同一組織內流轉,而非跨越供應商邊界。對品牌主而言,這降低了批次主記錄對帳工作量、加速新市場的美術圖檔變更、並縮短由樣品確認到首次商業批次的週期。延伸閱讀:ACC+ 一站式香港保健品 OEM 方案 與 ISO 22000、HACCP 及 GMP 認證指南。
經過驗證的分道計數機,對落在設備尺寸與形狀範圍內的膠囊、錠劑與軟糖,可穩定達到每瓶 ±1 顆精度。精度由每瓶的在線檢重與留樣的破壞性回數測試雙重驗證。
適用情境包括:不規則或柔軟單位(黏性軟糖、橢長軟咀嚼錠、易卡的迷你錠)、粉劑與顆粒、以及法定標示為每瓶淨重的高端 SKU。並建議搭配下游檢重秤進行雙重驗證。
ISO 7(10,000 級)配 HEPA 過濾層流位於充填針上方,是敏感液體保健品的工作基線。益生菌、無菌或無防腐配方可能要求 ISO 5 或更嚴的局部保護。主要進口國當局期待持續微粒監測。
驗證過的活塞充填機在水樣稀至蜂蜜稠的黏度範圍內可達 ±0.5% 至 ±1% 精度,前提是活塞、閥體與噴嘴幾何形狀已對應產品特性。每批起始與整批內定期間隔皆驗證精度。
三面貼標機以伺服驅動貼標頭與光學定位,於單次通過完成正面、背面與瓶頸或頂部貼標。雙語強制標籤、具防偽瓶頸卷的高端 SKU,以及批號與有效期須印於品牌美術圖以外面板的產品都需要它。
FAI 可在每批前 10 個單位捕捉系統性錯誤——計量漂移、貼標滑移、打碼設定錯誤、封口能量不匹配——而非在數千成品已堆上棧板後才發現。它是現代包裝產線單一槓桿率最高的品質實務,在審計就緒運營中不可妥協。
法律並非全球統一強制保健品配置金屬探測,但對於跑錠劑、膠囊、粉劑、軟糖的產線,這是行業標準。對標 HACCP 的工廠將其視為關鍵管制點,每日以鐵磁、非鐵磁與不鏽鋼試片校準。
留樣於受控條件下保存至標示保存期限加既定餘量(典型 6 至 12 個月)。它支援穩定性監測、批次放行確認,以及不打擾消費者單位的後市場客訴調查。
可以,前提是設施維持產線間的驗證隔離並遵守文件化換型 SOP。ACC+ 在同一香港 GMP 園區內運營固體劑型充填(膠囊、錠劑、軟糖、小袋)與液體充填(shots、滋補液、安瓿),採用獨立驗證產線與共享 QC 基礎設施。
換型時間因產線類型與 SKU 相似度而異。兩個相似膠囊 SKU 之間的計數產線換型約 20 至 30 分鐘;瓶身尺寸與配方全面變更可能需 1 至 2 小時,含清場。具 CIP/SIP 週期的液體產線在不相關配方之間典型需要 2 至 4 小時。
CIP(就地清潔)以序列化的鹼洗、清水沖洗、酸洗、最終沖洗去除產品殘留與生物膜,不需拆解產線。SIP(就地滅菌)緊隨 CIP,以驗證溫度與停留時間的飽和蒸汽處理,適用於無菌或低生物負荷產品。兩者皆按批次紀錄。
保存期限透過加速穩定性試驗(典型 40°C/75% RH 持續 6 個月,約對應常溫 24 個月)建立,並以 0、3、6、9、12、18、24 個月的實時穩定性試驗確認。印刷的有效期必須有檔案上的穩定性數據支撐。
香港、歐盟、英國、澳洲與英聯邦多數市場使用 DD/MM/YYYY;美國使用 MM/DD/YYYY;東盟與多數機構買家偏好 YYYY-MM-DD(ISO 8601)。應避免純數字的歧義格式——目的地市場期待時應使用拼字月份或無歧義分隔符。
可以。ACC+ 例行生產供港澳與大陸通路的中英雙語標籤,以及供東盟、海合會、美國、歐盟出口的多語版本。美術圖檔管理、法規審查與上機打樣皆為整合 OEM 服務一環。我們的包裝產線視覺系統驗證每一支瓶體應用了正確的美術圖版本。
MOQ 因劑型與產線而異。膠囊與錠劑入瓶典型 MOQ 為每 SKU 數千瓶起;液體 shots 與滋補液為數千單位起;軟糖與粉劑視批次混合量而定。請聯絡 ACC+ 取得對應您具體劑型與包裝配置的 MOQ 表。