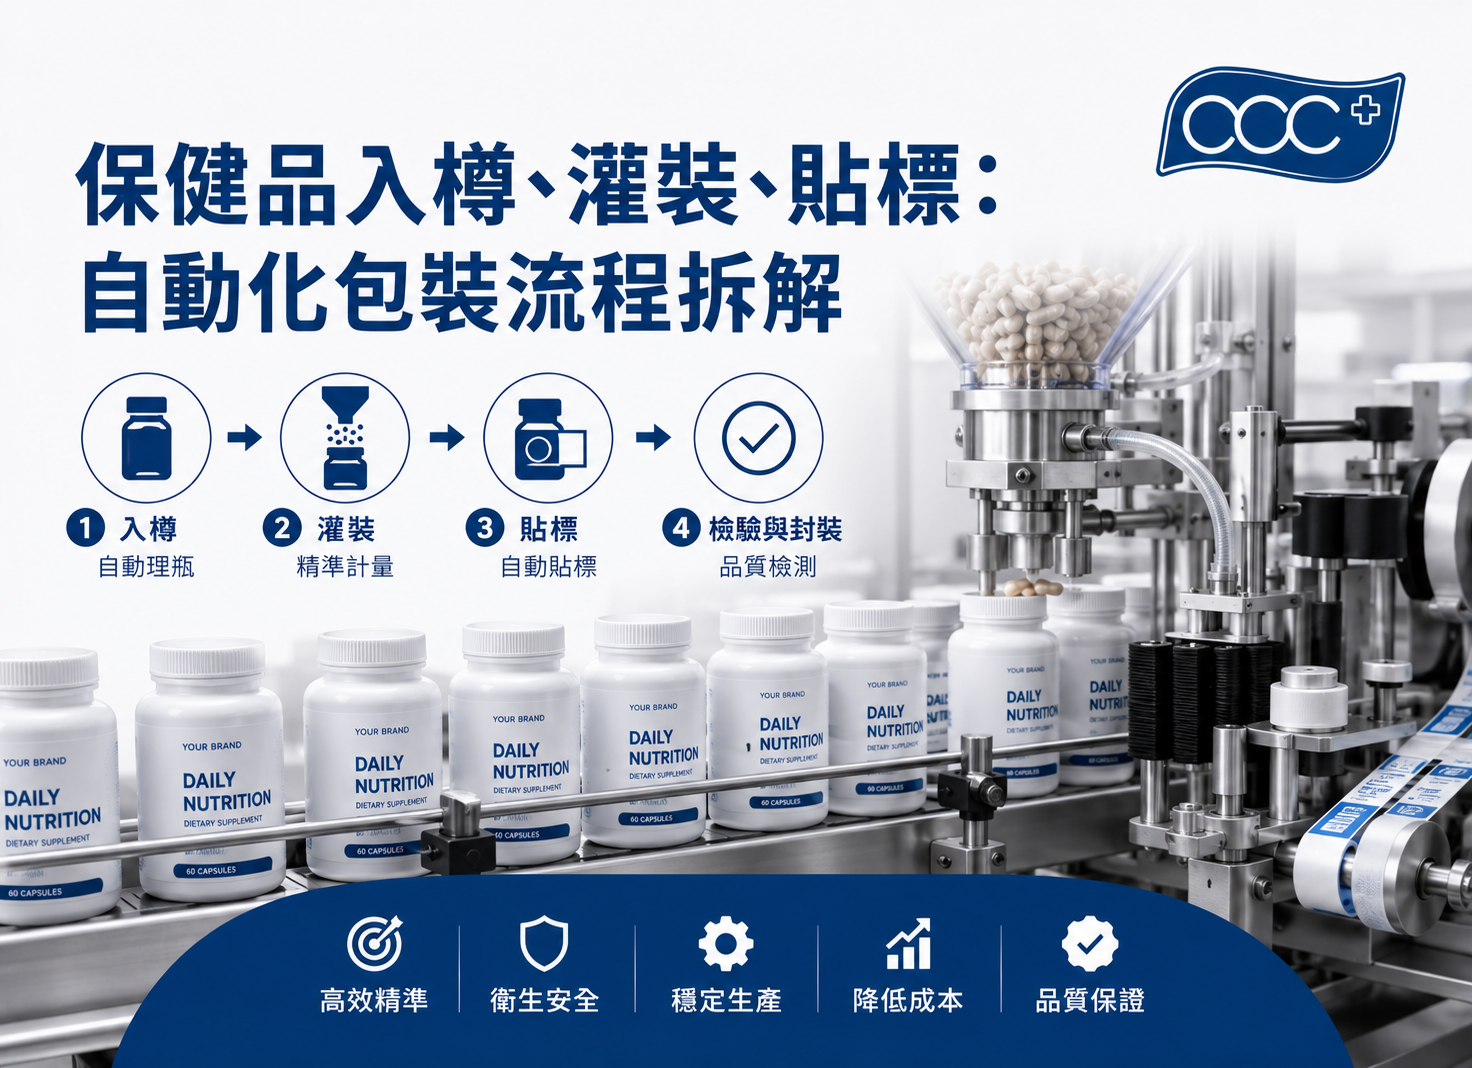
每一瓶干净、可稽核的胶囊产品、每一支剂量稳定的液态滋补饮、每一张精准对齐的三面贴标——背后都是一条经过精密工程设计的包装产线。对于在全球竞争最激烈的消费保健市场营运的香港保健品品牌而言,包装不再是 OEM 流程的最后一步,而是合规、成本、产能与品牌观感四项要素同时汇聚的营运瓶颈。
本份深度指南彻底拆解 2026 年现代自动化保健品包装产线的运作原理:固体剂型计数的物理机制、液体充填的计量学、多面板贴标的伺服电子、铝箔封口的验证逻辑,以及将「审计就绪」设施与作坊式作业区分开来的内嵌 QC 管控点。文末整理香港产线的产能规划现实、各出口市场的法规期待、延伸 FAQ,以及 ACC+ 在保健品 OEM 领域中的定位。
我们在 ACC+ 接触到的多数保健品创办人,会花上数月打磨配方、原料来源与外盒设计。然而在实际生产现场,决定一次上市成败的关键变数往往不是配方,而是包装产线。一款高品质的粉剂可能因为铝箔封口贴合不良、水气渗入而在验收测试失败;一款高单价的胶原蛋白滋补饮可能因为计量活塞于整班次内漂移 1.4% 而被迫召回;一支双语 SKU 也可能因为瓶颈贴标偏移 1.2 mm、遮住一个法规图标而被卡港。
这也是为什么成熟的品牌方在讨论 MOQ 与单价之前,会先审视 OEM 伙伴的包装产线拓朴。值得提出的问题都是技术性的:计数机是什么型式?充填机在不同黏度区间的精度为何?SKU 切换之间如何清场?检重秤与金属探测的相对位置?QC 放行的批次主记录长什么样子?
固体剂型入瓶涵盖胶囊、锭剂、软胶囊、软糖、迷你锭与咀嚼锭。虽然每一种剂型都有自身的机械特性,但底层产线架构遵循共同模式:空瓶定向、计数或秤重、置入干燥剂或棉花、旋盖、铝箔封口、贴标、打码、检测、装箱。
香港保健品工厂固体剂型包装的主力设备是电子分道计数机。产品在振动下进入平行通道——桌上型至工业型机种常见 8、12、16 或 24 道——通过红外或光电感测器阵列。每一次遮断被计入并指派给下方同步移动的对应瓶体。对于落在验证尺寸与形状范围内的单位,精度稳定维持在每瓶 ±1 颗。
计数机选型的关键考量包括每瓶剂量范围(30 颗装与 240 颗装的人体工学截然不同)、胶囊表面光泽度(雾面明胶壳与光面 HPMC 壳行为差异显着)、以及软糖黏性(高果胶软糖需要硅胶涂布通道防止结团)。一台规格正确的计数机可以在约 30 分钟内完成相似几何形状 SKU 之间的快速换型。
并非所有保健品都能被计数。胶原蛋白胜肽罐、蛋白粉、纤维粉、电解质小袋与不规则咀嚼锭采用净重或容积位移充填。净重型充填机透过秤重感测器回馈达到目标公克值,依物料流动性不同典型公差为 ±1% 至 ±2%。容积式螺杆较快,但依赖稳定的松装密度——因此预定使用螺杆充填的粉剂配方必须先通过密度与流动性验证才能放大量产。
维生素 C、益生菌、Omega-3 软胶囊与许多植物萃取物具有吸湿性或对氧化敏感。在线式干燥剂投入机在旋盖前将硅胶或分子筛罐投入每一支瓶中,棉花投入机则填入聚酯或人造丝卷以固定固体单位避免运输晃动。两个工位都与瓶身输送器互锁——若输送器暂停,投入机同步暂停,彻底排除「一瓶两剂、下一瓶零剂」这类典型失效模式。
旋盖扭力是品质属性,并非外观偏好。扭力不足会让氧气与湿气渗入;扭力过大会破坏瓶口螺纹或让盖内衬片开裂。现代产线采用具闭回路扭力回馈的伺服旋盖机,标准 38 mm CT 盖目标扭力区间约 15–25 in-lb。其下游的铝箔封口机透过电磁场将铝箔复合内衬熔接于瓶口边缘,形成防伪且气密的封口。封口完整性由留样的回扭测试与爆裂测试验证。
液体保健品充填与固体剂型入瓶是根本不同的工程学科。固体产线关心数量与重量;液体产线关心黏度、起泡、计量重现性、洁净室微粒与微生物管控。60 ml 胶原蛋白 shot、250 ml 汉方滋补液与 2 ml 安瓿,分别需要不同的充填机架构。
活塞式充填机——对糖浆、蜂蜜系滋补液、乳化液等中至高黏度产品具备高精度(±0.5% 至 ±1%)。机械坚固,但 SKU 切换间需严格 CIP。
蠕动式充填机——单次使用管路与产品零不锈钢接触,适合敏感活性成分与小批量精品液体。产能较低、管路属于耗材。
净重式充填机——以秤重感测器验证剂量,是每毫克活性成分都重要的高价值液体之黄金标准。
时间-压力式充填机——低黏度水状液体的最快节拍,但上游压力波动会直接影响精度。
敏感性液体保健品——尤其是不含防腐系统或含益生菌活性者——应于 ISO 7(10,000 级)或 ISO 8 条件下充填,充填针上方配置 HEPA 过滤层流。持续微粒监测与定期落菌片验证环境于整个批次内维持在验证范围内。操作人员依规定更衣程序进入洁净室,洁净室相对于邻接走廊维持正压。
SKU 切换时,液体产线执行就地清洁(CIP)周期:碱洗、清水冲洗、酸洗、最终冲洗、热水或蒸汽消毒。对于无菌或低生物负荷产品,紧接执行就地灭菌(SIP)——以验证温度与停留时间下的饱和蒸汽进行。CIP / SIP 周期按批次记录,于初始验证与定期再验证时以核黄素覆盖测试验证。这是液体产线单一最昂贵的重复性作业,因此充填通常以产品族群战役式排班,而非任意轮换 SKU。
液体保健品瓶采用三大封口策略之一:铝箔封口加旋盖(shots 与滋补液主流选择,兼具防伪与氧气、光线阻隔);扎口密封安瓿(单剂精度与绝对封口完整性);具防伪带的 PET 旋盖(价值型产品)。封口选择向上影响瓶身设计、向下影响保存期限验证。
2026 年保健品产线上的贴标作业,已更接近机器人学而非传统意义上的包装。一台高端三面贴标机运用伺服马达、光学标记点对位与即时视觉回馈,于单次通过时完成正面、背面、瓶颈或顶部贴标,公差控制在约 ±0.5 mm。这种精度不仅关乎美感,更牵涉法规合规:一张偏移的瓶颈贴标可能遮盖强制性双语警语、致敏原声明或条码。
单面贴标机处理简单圆柱瓶;双面(正背包覆)是价值型保健品的主力;三面则加上瓶颈或顶部贴标,是高端 SKU、双语强制文字以及任何需在防伪面上显示批号、有效期、序列化资讯的产品的标准配置。四面与收缩膜贴标机则服务多语言出口 SKU 与圆柱金属罐等特殊类别。
每一支贴标完成的瓶体通过视觉摄影机,验证贴标存在、对位、条码可读(1D 与 2D)、人眼可读日期与批号,以及对具追溯要求的出口市场而言越来越重要的序列化资料矩阵。不合格瓶由精准气吹或推杆转入剔除道,不依赖操作员判断。剔除率对照批次公差纪录,超过阈值时自动停线。
喷墨或雷射打码机直接从批次主记录取得批号与有效期资料。日期格式必须匹配目的地市场——香港、欧盟、英联邦多数国家为 DD/MM/YYYY;美国为 MM/DD/YYYY;ISO 对齐的东盟市场与多数机构通路为 YYYY-MM-DD。对部分邻近药品类别且出口至美国、欧盟、韩国的保健品而言,序列化(含 GTIN、批号、有效期、序列号的 GS1 DataMatrix)为强制要求。
仅有设备并不能交付合规。产线架构必须内嵌不可妥协、能自动化处则自动化、并即时文件化的 QC 管控点。以下是 ACC+ 与其他通过 GMP 认证的香港设施执行的最低标准管控组合。
每批起始时,前 5 至 20 个成品被抽出对照主规格检验:计数或净重、旋盖扭力、铝箔封口完整性、贴标位置、条码扫描、批号与有效期打码、外观目检。产线在 QC 签核 FAI 纪录前保持暂停。把计量漂移、贴标错位或打码设定错误抓在第 10 个单位、而非第 10,000 个,是现代保健品包装中杠杆率最高的 QC 实务。
每一支瓶体通过高速检重秤,依验证公差带验证净重。公差外单位不需操作员判断直接剔除。检重秤纪录每一支单位的毛重、皮重、净重,提供即时管制图以在尚未产生不合格事件前捕捉趋势漂移。
金属探测机每日以铁磁、非铁磁与不锈钢三种验证感度的试片校准。X 光系统将检测范围延伸至玻璃、致密塑胶与骨片。对锭剂与胶囊产线而言,金属探测防范来自压片模具、胶囊填充销与计数通道的磨损碎屑;对粉剂产线,X 光额外提供对原料处理阶段引入异物的保护。
各批次按统计代表性抽取留样,于温湿度受控环境内保存至标示保存期限加适当余量。稳定性计画于 0、3、6、9、12、18、24 个月等既定时点抽取留样并对照放行规格重新检验,产生支撑印刷有效期的数据。留样同时允许后市场客诉调查不必拆封消费者手上的产品单位。
SKU 切换时,清场程序文件化签核:清空料斗、移除所有散落单位、真空或擦拭接触表面、更换模具,并依情况以致敏原拭子方案验证清洁状态。清场纪录为批次主记录的一部分。香港保健品在法规层级需管控的致敏原包括牛奶、大豆、蛋、麸质、花生、树坚果、鱼、贝类与某些植物——必须透过物理隔离与验证清洁双重控制。
设备宣传册报的是铭牌速度——理想状态下、零换型、零 QC 抽样、零 SKU 复杂度的每分钟瓶数。现实吞吐通常落在铭牌的 50% 至 70%,扣除换型、FAI 等待、QC 放行与操作员休息后得出。香港保健品 OEM 产线的合理规划数字如下:
电子计数产线(胶囊/锭剂):持续节拍 60 至 120 瓶/分钟,换算每 8 小时班次约 25,000–50,000 瓶,视每瓶剂量与换型节奏而定。
软糖产线:40 至 80 瓶/分钟,因黏性单位处理与较松的机械公差而较慢。
液体充填产线(shots/滋补液):活塞充填 30 至 80 单位/分钟;蠕动式与无菌构型较低。
安瓿产线:高速扎口封口产线 100 至 300 安瓿/分钟,但换型与验证周期极长。
小袋/条包产线:200 至 600 包/分钟,是吞吐最高的剂型,但对吸湿性粉剂的洁净室要求更严。
QC 放行增加的是日历时间而非产线时间。微生物检验——总好氧菌数、酵母与霉菌、大肠杆菌、沙门氏菌、金黄色葡萄球菌——典型需要 5 至 7 天培养。重金属套组增加 3 至 5 天。活性成分含量分析依方法复杂度再加 1 至 3 天。规划得当的上市时程将这些天数纳入计画,而非到最后阶段才匆忙应对。
包装产线决策直接传导至法规接受度。仅销售香港本地的品牌合规面较窄;销售至中国大陆、新加坡、海合会(GCC)、美国或欧盟的品牌,要求倍增。
香港——《公众卫生及市政条例》(第 132 章)及其附属法规要求双语安全标签、适用情况下的 1+7 营养标签架构、致敏原声明与按降序排列的成分表。健康声称受严格限制。
中国大陆——具功能声称的营养补充品需「蓝帽子」(保健食品)注册;正面清单上的维他命/矿物质产品可走备案路径。标签要求与香港完全独立。
新加坡与东盟——对药品边界类保健品采用 AHTN 协调式标签;零售曝光通常需要清真认证。
海合会市场——阿拉伯文标签覆盖、清真认证、多数保健品类别需沙乌地 FDA 注册。
美国——FDA《膳食补充品健康教育法》(DSHEA)框架、Supplement Facts 标示、FDA 设施登记。
欧盟——《食品补充品指令》(2002/46/EC)、各成员国通报、EU 1169/2011 标签法规。
班次中段计数漂移——成因为感测器污染或振动进料磨损。在线检重与排程感测器清洁可防范。
旋盖扭力散布——成因为瓶身尺寸或盖内衬变异。入料元件 QC 与伺服旋盖闭回路扭力回馈可防范。
铝箔封口失效——成因为盖内衬错位或封口能量不足。每组盖/瓶搭配的封口能量验证与回扭测试可防范。
贴标错位——成因为瓶身椭圆度或贴标头时序漂移。视觉验证剔除与贴标头例行校准可防范。
致敏原交叉污染——成因为清场不足。文件化换型 SOP、致敏原拭子验证与产品族隔离可防范。
打码错误——成因为手动输入批号。打码机直接整合批次主记录、不接收操作员输入可防范。
ACC+ 在香港运营一座整合的 GMP 设施,于单一场区内结合配方、混合、充填、贴标、包装、QC 与仓储。包装套件包括:胶囊、锭剂、软糖适用的电子分道计数机;粉剂适用的重量型与容积式充填机;液体 shots 与滋补液适用的活塞、蠕动、净重式充填机;具在线视觉验证的伺服三面贴标机;具封口能量验证的铝箔封口机;以及涵盖 FAI、检重、金属探测与留样的完整文件化 QC 堆叠。
由于配方、充填、贴标与仓储共用同一品质体系,标签修订、批次文件、变更管制与客诉调查都在同一组织内流转,而非跨越供应商边界。对品牌方而言,这降低了批次主记录对账工作量、加速新市场的美术图档变更、并缩短由样品确认到首次商业批次的周期。延伸阅读:ACC+ 一站式香港保健品 OEM 方案 与 ISO 22000、HACCP 及 GMP 认证指南。
经过验证的分道计数机,对落在设备尺寸与形状范围内的胶囊、锭剂与软糖,可稳定达到每瓶 ±1 颗精度。精度由每瓶的在线检重与留样的破坏性回数测试双重验证。
适用情境包括:不规则或柔软单位(黏性软糖、椭长软咀嚼锭、易卡的迷你锭)、粉剂与颗粒、以及法定标示为每瓶净重的高端 SKU。并建议搭配下游检重秤进行双重验证。
ISO 7(10,000 级)配 HEPA 过滤层流位于充填针上方,是敏感液体保健品的工作基线。益生菌、无菌或无防腐配方可能要求 ISO 5 或更严的局部保护。主要进口国当局期待持续微粒监测。
验证过的活塞充填机在水样稀至蜂蜜稠的黏度范围内可达 ±0.5% 至 ±1% 精度,前提是活塞、阀体与喷嘴几何形状已对应产品特性。每批起始与整批内定期间隔皆验证精度。
三面贴标机以伺服驱动贴标头与光学定位,于单次通过完成正面、背面与瓶颈或顶部贴标。双语强制标签、具防伪瓶颈卷的高端 SKU,以及批号与有效期须印于品牌美术图以外面板的产品都需要它。
FAI 可在每批前 10 个单位捕捉系统性错误——计量漂移、贴标滑移、打码设定错误、封口能量不匹配——而非在数千成品已堆上栈板后才发现。它是现代包装产线单一杠杆率最高的品质实务,在审计就绪运营中不可妥协。
法律并非全球统一强制保健品配置金属探测,但对于跑锭剂、胶囊、粉剂、软糖的产线,这是行业标准。对标 HACCP 的工厂将其视为关键管制点,每日以铁磁、非铁磁与不锈钢试片校准。
留样于受控条件下保存至标示保存期限加既定余量(典型 6 至 12 个月)。它支援稳定性监测、批次放行确认,以及不打扰消费者单位的后市场客诉调查。
可以,前提是设施维持产线间的验证隔离并遵守文件化换型 SOP。ACC+ 在同一香港 GMP 园区内运营固体剂型充填(胶囊、锭剂、软糖、小袋)与液体充填(shots、滋补液、安瓿),采用独立验证产线与共享 QC 基础设施。
换型时间因产线类型与 SKU 相似度而异。两个相似胶囊 SKU 之间的计数产线换型约 20 至 30 分钟;瓶身尺寸与配方全面变更可能需 1 至 2 小时,含清场。具 CIP/SIP 周期的液体产线在不相关配方之间典型需要 2 至 4 小时。
CIP(就地清洁)以序列化的碱洗、清水冲洗、酸洗、最终冲洗去除产品残留与生物膜,不需拆解产线。SIP(就地灭菌)紧随 CIP,以验证温度与停留时间的饱和蒸汽处理,适用于无菌或低生物负荷产品。两者皆按批次纪录。
保存期限透过加速稳定性试验(典型 40°C/75% RH 持续 6 个月,约对应常温 24 个月)建立,并以 0、3、6、9、12、18、24 个月的实时稳定性试验确认。印刷的有效期必须有档案上的稳定性数据支撑。
香港、欧盟、英国、澳洲与英联邦多数市场使用 DD/MM/YYYY;美国使用 MM/DD/YYYY;东盟与多数机构买家偏好 YYYY-MM-DD(ISO 8601)。应避免纯数字的歧义格式——目的地市场期待时应使用拼字月份或无歧义分隔符。
可以。ACC+ 例行生产供港澳与大陆通路的中英双语标签,以及供东盟、海合会、美国、欧盟出口的多语版本。美术图档管理、法规审查与上机打样皆为整合 OEM 服务一环。我们的包装产线视觉系统验证每一支瓶体应用了正确的美术图版本。
MOQ 因剂型与产线而异。胶囊与锭剂入瓶典型 MOQ 为每 SKU 数千瓶起;液体 shots 与滋补液为数千单位起;软糖与粉剂视批次混合量而定。请联络 ACC+ 取得对应您具体剂型与包装配置的 MOQ 表。